English
 français
 español
 العربية
 日本語
 Tiếng Việt
 中文
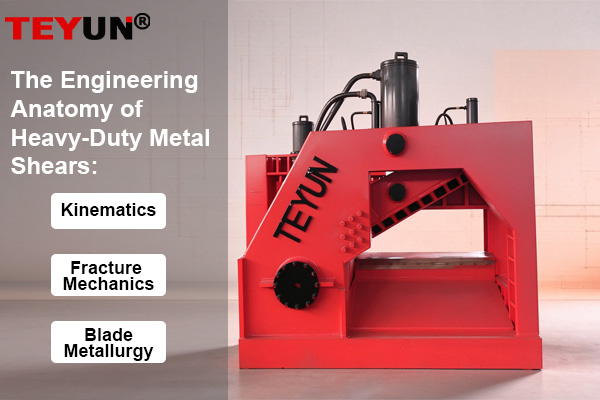
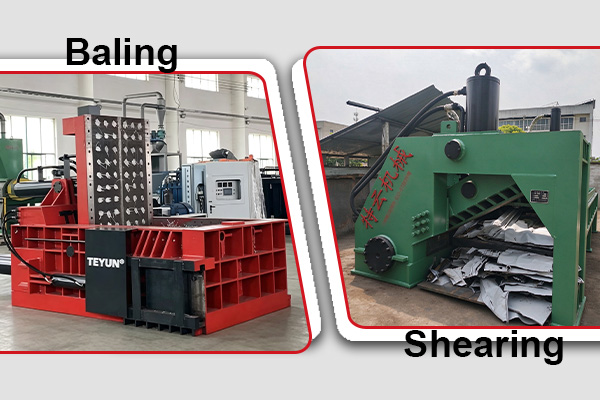
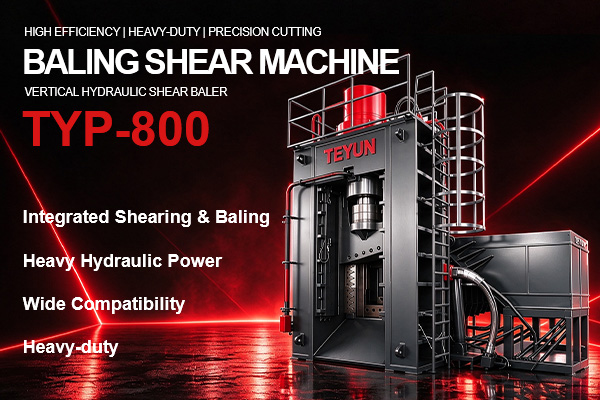
Для предприятий по переработке металлолома с наибольшими объемами стандартизация на тяжелых пресс-ножницах является высшей операционной модернизацией. Тем не менее, с точки зрения машиностроения, пресс-ножницы — это не просто пакетировочный пресс, приболченный к гильотинным ножницам. Это высококомплексный, многоосевой перерабатывающий узел, который должен плавно синхронизировать массивные линейные усилия уплотнения с катастрофической вертикальной мощностью резки в рамках единого конструктивного шасси. Этот технический глубокий анализ исследует гидравлическую последовательность, распределение структурных напряжений и механическую интеграцию, которые позволяют премиальным пресс-ножницам ежедневно без сбоев непрерывно перерабатывать сотни тонн тяжелого стального лома (HMS). 1. Многоосевая гидравлическая синхронизация и ПЛК-секвенирование Самой критической инженерной задачей в пресс-ножницах является управление потоком гидравлической жидкости через несколько массивных цилиндров без падения давления или задержки цикла. Полный цикл включает закрытие загрузочного бункера, сжатие боковым цилиндром (формирование пакета), толкание пакета главным цилиндром вперед, закрепление материала прижимным устройством и, наконец, опускание ножа ножниц. Для выполнения этого передовые пресс-ножницы используют регулируемые насосы с датчиком нагрузки, подключенные к централизованному многопозиционному гидравлическому распределителю. Программируемый логический контроллер (ПЛК) динамически направляет жидкость на основе показаний давления в микросекундах. Например, когда прижимное устройство достигает целевого давления (фиксируя лом), ПЛК мгновенно перенаправляет основной гидравлический поток на режущую головку. Эта интеллектуальная последовательность гарантирует, что максимальный тоннаж всегда доступен именно там, где это необходимо, резко сокращая общую продолжительность цикла. 2. Зона реза ножниц: прижимные цилиндры и предварительное уплотнение При резке тяжелой стали материал естественным образом будет пытаться приподняться или скрутиться по мере врезания ножа. Если лом смещается во время реза, он заклинит между ножами, что приведет к серьезному повреждению посадочных мест ножей и потенциальному искривлению штоков главных цилиндров. Чтобы предотвратить это, инженерия опирается на конструкцию «горловины» — в частности, на интеграцию прижимного устройства (штампеля). Перед тем как опустится основной режущий нож, независимый вертикальный цилиндр опускает тяжелый прижим на спрессованный металлический пакет. Этот прижим создает усилие предварительного уплотнения в сотни тонн, фиксируя сталь в абсолютно жестком положении. Только когда ПЛК проверяет, что прижим достиг максимального удерживающего давления, включается нож гильотинных ножниц, обеспечивая чистый перпендикулярный излом и предотвращая боковой прогиб. 3. Многонаправленное распределение напряжений и МКЭ Автономный пресс испытывает линейное усилие. Автономные ножницы испытывают вертикальное и вращательное ударное воздей...
Есть вопросы?
Мы онлайн 7*24 часа, чтобы ответить на все ваши вопросы
-

Электронная почта : info@njteyun.com
-

Тел. : +86 13952083908
Whatsapp : +86 13952083908
-
 Адрес : Mingjue Industry Park, Lishui District, Nanjing City, Jiangsu Province
Соединять


карта
 Поддерживается сеть IPv6